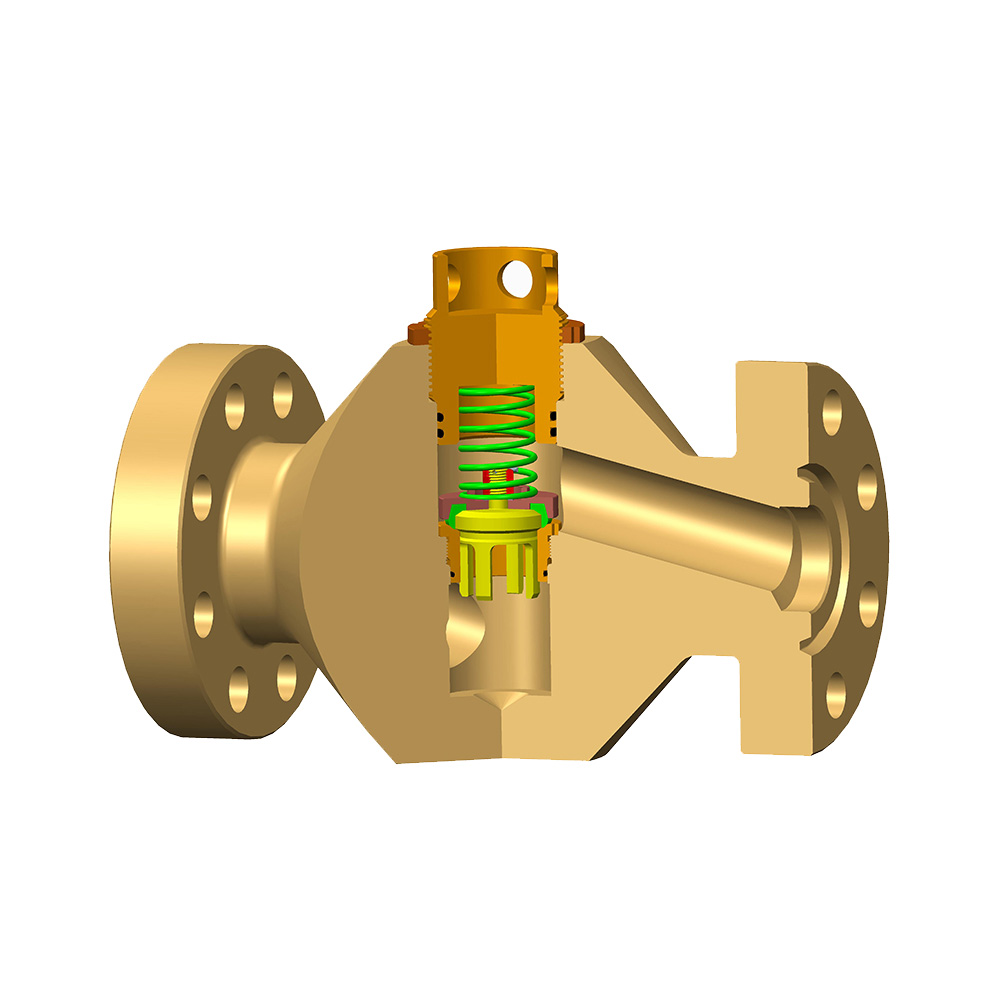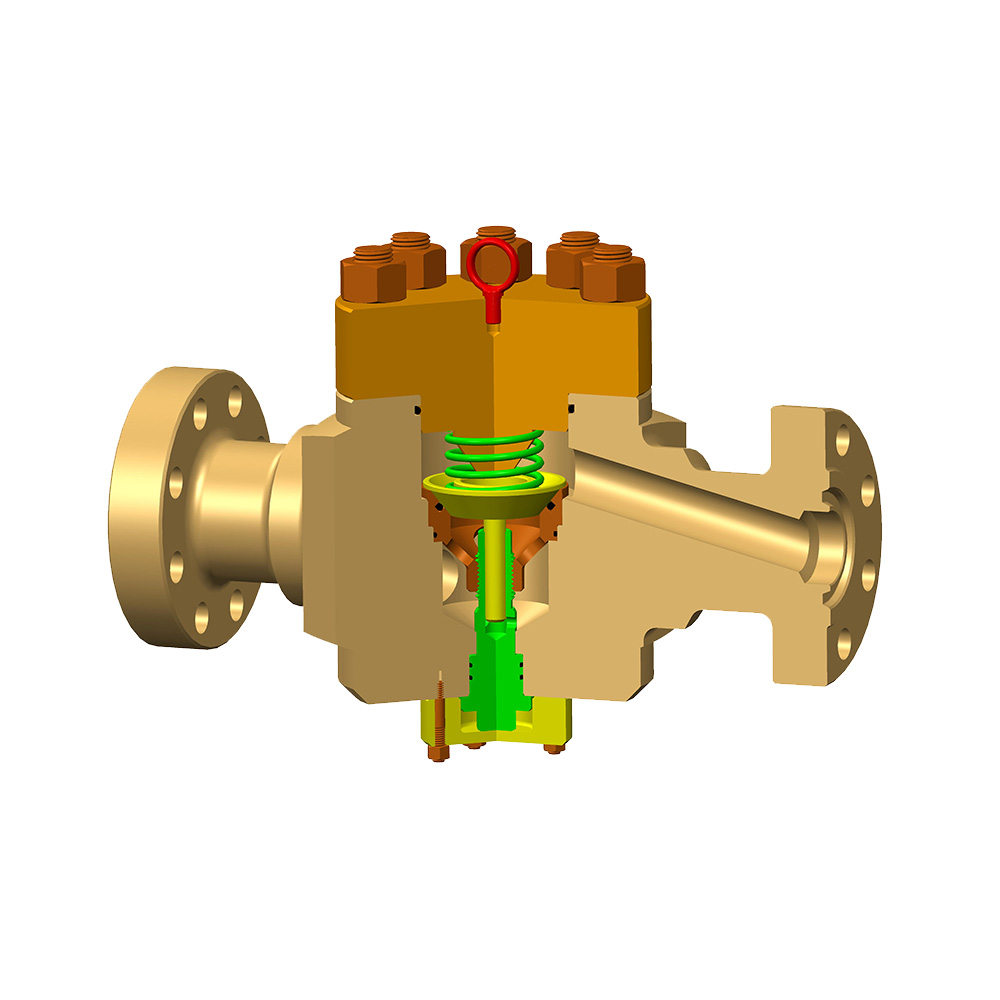
Et 13-5/8 tommer, 5.000 psi kappehoved boltet til en 10.000 psi kappespole er et misforhold, der vises ved den første tryktest, ikke i kataloget. Det er her, de fleste problemer med brøndhovedet starter: ved en flangeflade, hvor dele med forskellige klassificeringer, materialeklasser eller temperaturområder blev sammenføjet under den antagelse, at de ville passe.
Konventionelle brøndhovedsystemer er stadig det rigtige svar til de fleste brønde på land, workovers og lavtvandsplatforme. Deres styrke er modularitet. Hver trykbarriere er en separat, uafhængigt klassificeret, uafhængigt udskiftelig komponent, så stakken kan specificeres trin for trin, efterhånden som brønden bores og repareres et stykke ad gangen.
Omkostningerne ved den fleksibilitet er højde, vægt, mere flangesminke og flere potentielle lækageveje. Det følgende er, hvordan systemet er bygget, hvordan det specificeres, og hvor det vinder eller taber mod et kompakt brøndhoved.
Hvad tæller som et konventionelt brøndhovedsystem
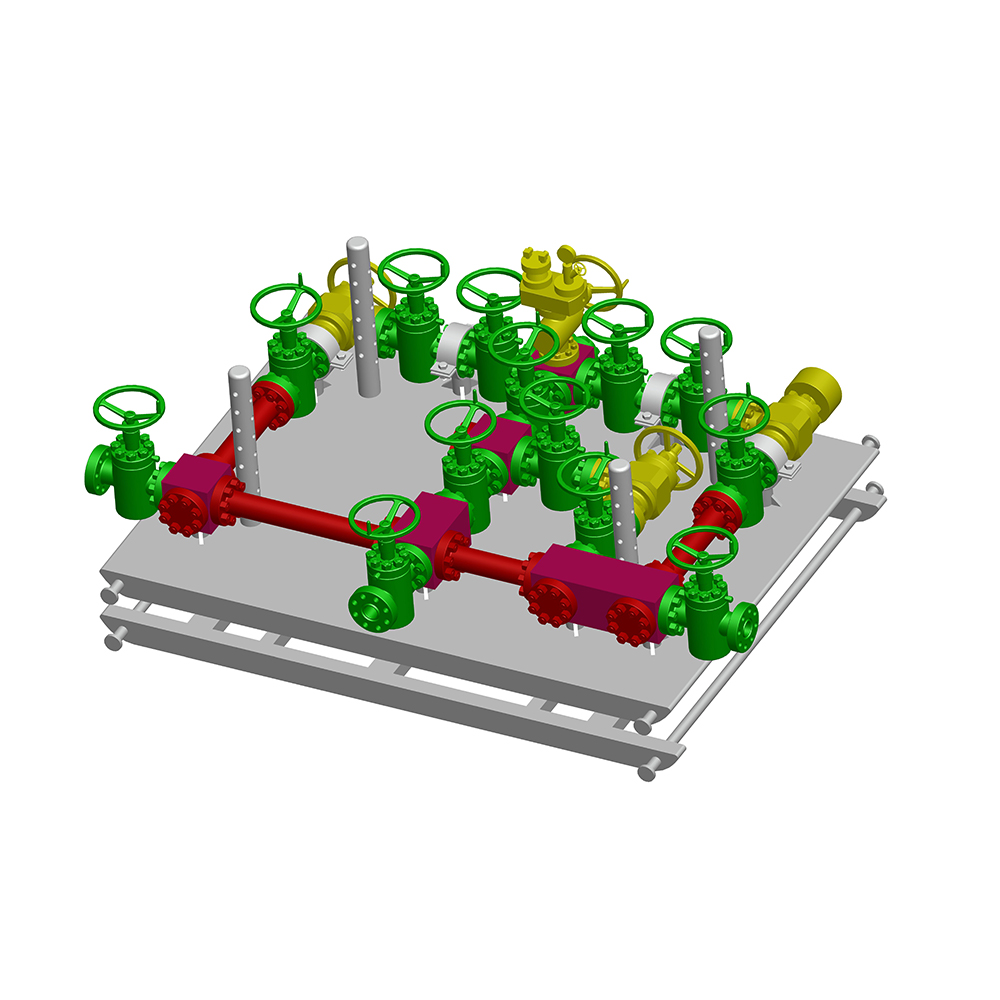
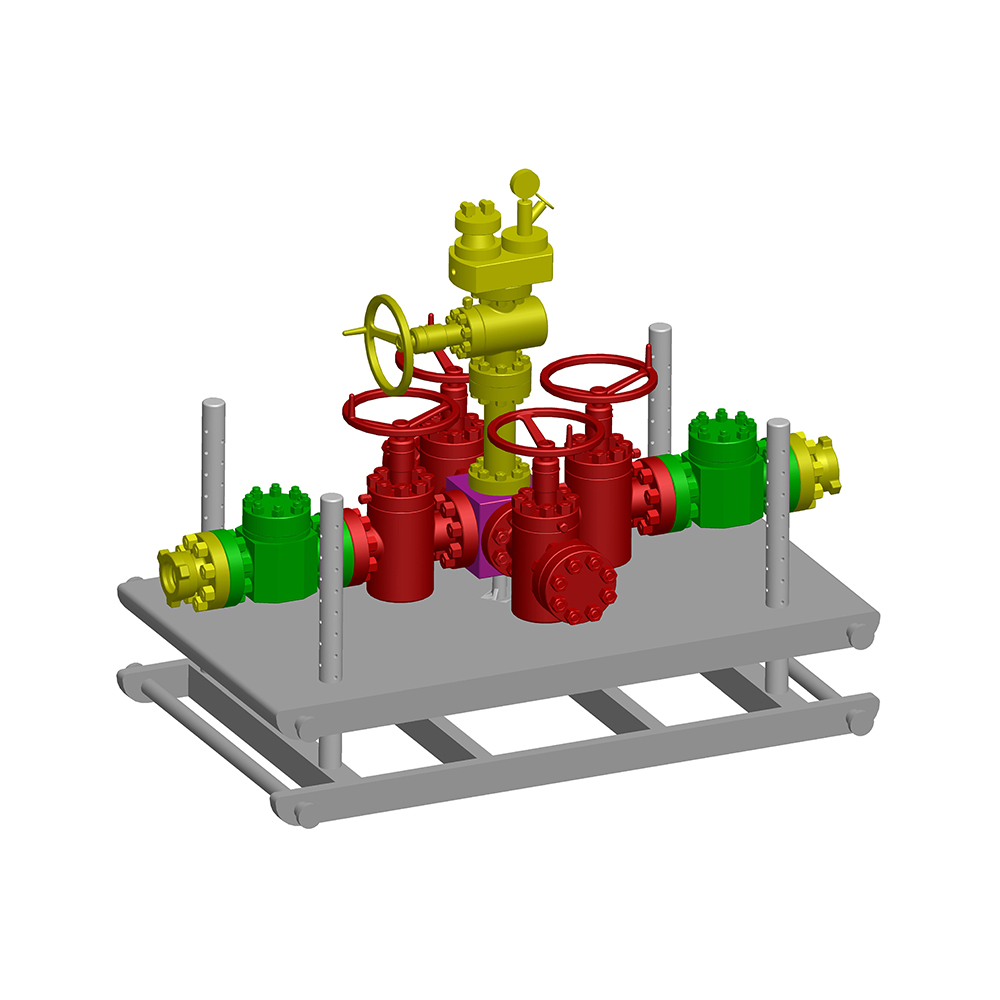
Et konventionelt brøndhovedsystem er en stak af separate, sammenboltede trykholdige komponenter - et foringsrørhoved, en eller flere foringsrørspoler, en rørhovedspole og et juletræ - hver med sin egen API 6A-trykklassificering, temperaturklasse og materialeklasse.
Udtrykket adskiller denne arkitektur fra et kompakt eller monoboret brøndhoved, hvor de samme barrierer er bearbejdet til færre, større legemer. I en konventionel stabel er hver komponent bygget op omkring kappen eller rørstrengen, den understøtter og tætner, så samlingen opfører sig som et system: Arbejdstrykket indstilles af det svageste led, ikke af den stærkeste del.
| Komponent | Rolle i stakken | Angiv af |
|---|---|---|
| Beklædningshoved | Lander og forsegler overfladebeklædningen og bærer alt boltet over det | Husets størrelse og vægt, topflangestørrelse og -klassificering, udtag |
| Kabinet ophæng | Ophænger den næste foringsrørstreng og forsegler ringen mellem strengene | Slip- eller dorntype, belastningskapacitet, tætningsmateriale |
| Husspole | Tilføjer en barriere og et udløb pr. streng, efterhånden som brønden bliver dybere | Antal spoler, boring, udløbslayout, vurderingstrin op |
| Slangehovedspole | Flytter stakken fra boring til færdiggørelse og understøtter bøjlen | Enkelt eller dobbelt afslutning, ESP clearance, udtag |
| Rørophæng | Ophænger produktionsslanger og forsegler slange-til-hoved-ringen | Dorn eller slip type, elastomer eller metal tætning, ESP variant |
| juletræ | Sluttrykkontrol: master-, vinge- og vatventiler plus en choker | Ventilarrangement, chokertype, rating, trimmateriale |
Hvordan stakken er bygget, etape for etape
Konventionelle brøndhovedsystemer samles i den rækkefølge, brønden bores, og hver ny spole bør vurderes mindst lige så højt som den under den. Enhver anden orden skaber en barriere, der er svagere end den brønd, den skal kontrollere.
Beholderhovedet og dets bøjle
Husets hoved er ankeret for samlingen: det lander på overfladen, bærer alt boltet over det og giver de første udgange til returnering, overvågning eller en chokerledning. Et overfladehul starter normalt med en krop på 13-3/8 tommer eller 20 tommer vurderet til 2.000 til 5.000 psi, hvilket går op til 10.000 psi for programmer med dybere eller højere tryk. Bøjlen inde i den glider enten på hylsteret, når den sænkes, eller er en dorntype lavet på snoren; glideophæng dragt snore, der skal klippes og landes, mens dorn ophæng giver en mere kontrolleret tætning, hvor trykintegritet betyder mere end kørehastighed.
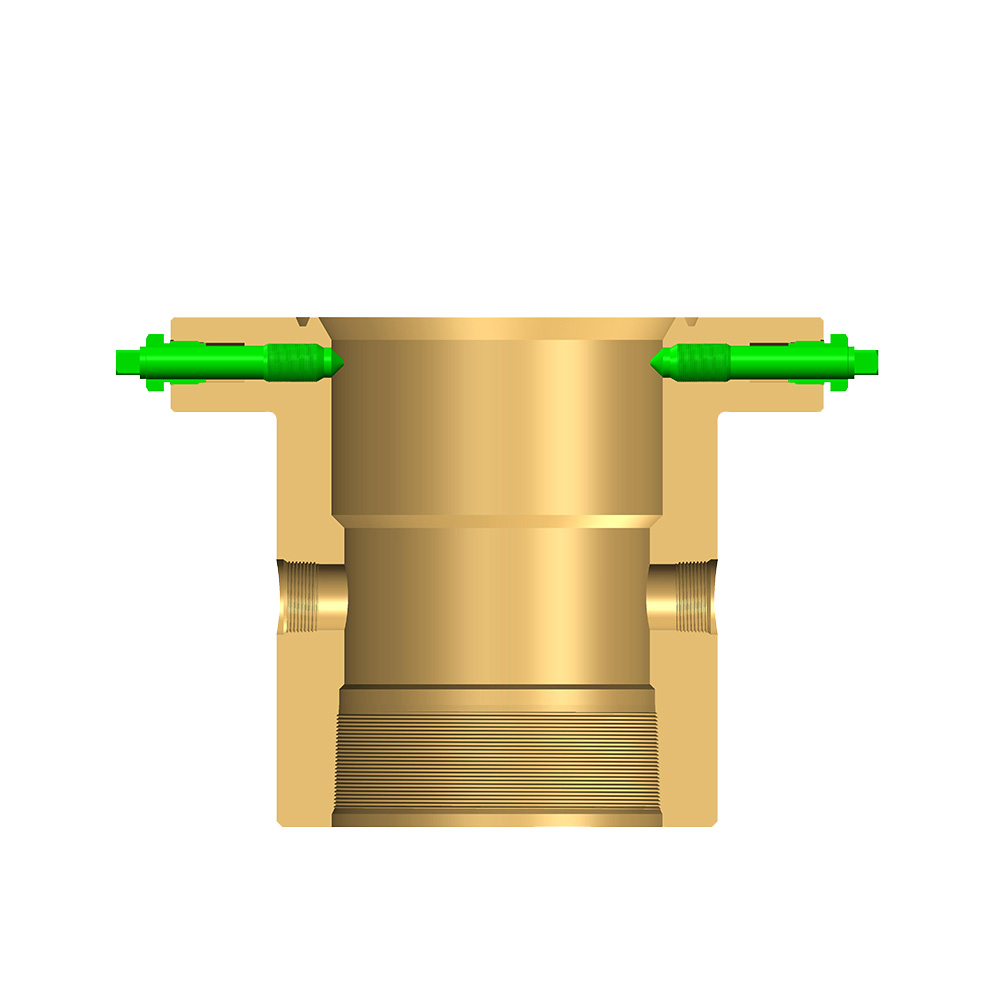 Csg foringsrørhoved til brøndhovedhushovedsamlinger Csg foringsrørhoved produktindgang under brøndhovedforingshovedsamlinger; nyttig til identifikation og forespørgsel, mens nærliggende tekst diskuterer forankring, bøjler og stablede trykbarrierer. Se produkt →
Husspoler og trykforøgelse
Hver spole, der er boltet på, tilføjer en barriere og et udløb, hvilket er det, der tillader stakken at vokse med brønden. En landsekvens kan løbe fra et 13-5/8 tommer, 5.000 psi foringshoved til en 11 tommer, 10.000 psi spole og videre til et 7-1/16 tommer, 15.000 psi rørhoved, men ordren følger foringsprogrammet snarere end et katalog. Hvert trin er normalt granattestet ved 1,5 gange dets nominelle arbejdstryk, inden næste hulsektion bores, og testskemaet hører til i brøndfilen sammen med materialecertifikaterne.
Konventionel vs kompakt: Valg af rigtige tal
Konventionelle stakke koster mindre pr. komponent og kan repareres på plads, mens kompakte brøndhoveder sparer rigtid og dæksplads. Hvilken vinder afhænger af, hvor mange brønde der bores, og hvilken løftekapacitet der er til rådighed.
| Faktor | Konventionel stak | Kompakt brøndhoved |
|---|---|---|
| Arkitektur | Separate kroppe stablet og boltet, en barriere pr. spole | Færre, større kroppe med indbyggede barrierer |
| Højde og vægt | Højere og tungere, med mere flange make-up | Kortere og lettere, med færre forbindelser |
| Fleksibilitet | Komponents can be re-rated, repaired or replaced individually | Konfiguration fastsat ved fremstilling |
| Omkostningsprofil | Lavere pr. komponent, flere dele at bestille og spore | Højere pr. krop, færre grænseflader at administrere |
| Bedste pasform | Landbrønde, workovers, trinvise boreprogrammer | Offshore skabeloner og batchboring |
Offshore-sagen er, hvor kløften er størst. På en skabelon, hvor flere brønde er batch-boret, sparer man timer pr. brønd, hvis man undgår gentagen flange-sminkning, der sammensættes på tværs af programmet. Den fordel gælder kun, hvis platformskranen, boreplanen og færdiggørelsesdesignet understøtter en enkeltboret krop. På et enkelt land, godt tjent med en beskeden workover-rig, opvejer evnen til at udskifte en spole normalt monteringstiden.
Matcher stakken med færdiggørelsen
Et brøndhoved, der er dimensioneret til en enkeltstrenget olieproducent, passer ikke til en ESP-brønd eller en dobbelt afslutning, så færdiggørelsesdesignet skal fikseres, før slangehovedet bestilles.
Valg af slangehoved og bøjle
Rørhovedspolen er overdragelsespunktet mellem boring og produktion: den understøtter slangeophænget, forsegler slange-til-hoved-ringrummet og bærer udløb til overvågning af annulus, gasløft eller cirkulation. Dornophæng er standard for de fleste færdiggørelser, med dobbeltstrengs- og slipversioner, hvor to strenge deler et hoved. På ESP-brønde skal adapteren og ophænget rydde gennem kabelgennemføringen og pumpens udvendige diameter, ellers vil færdiggørelsen ikke passere igennem.
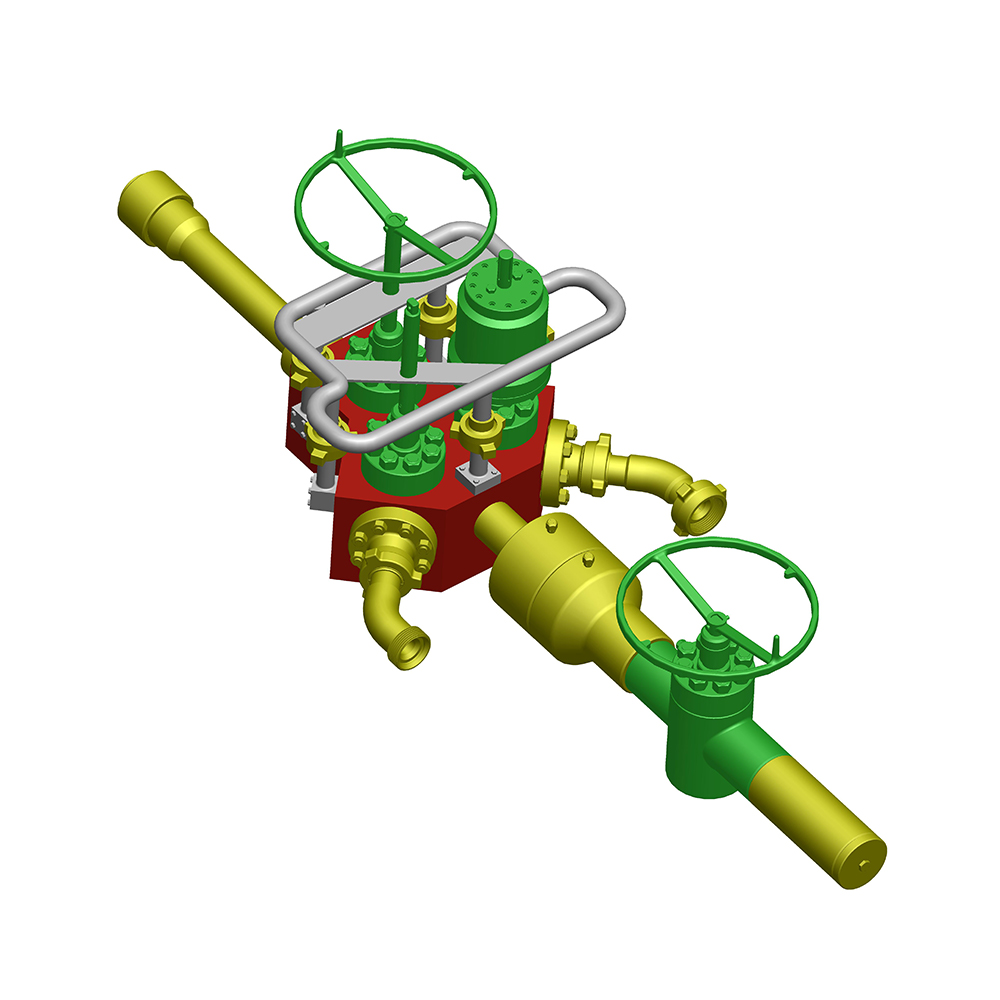
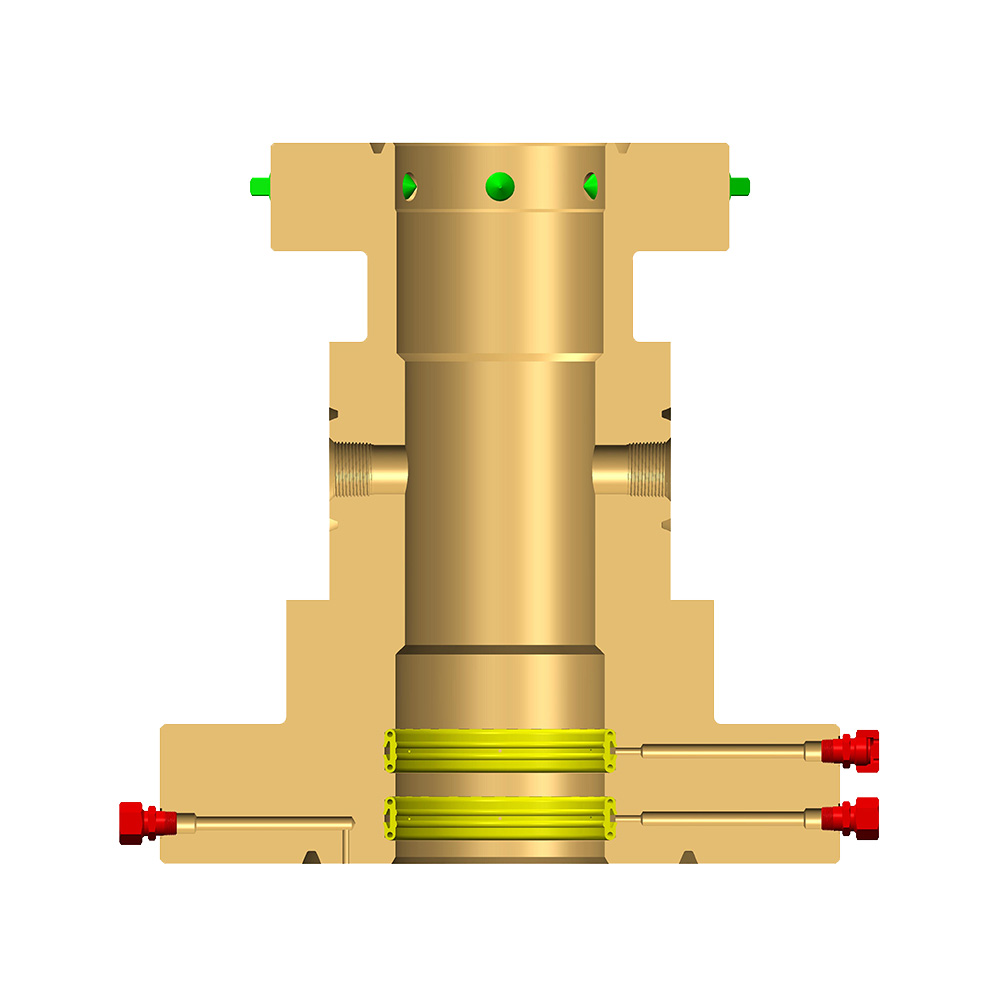 Slangehovedspole til brøndhovedkompletteringssamlinger Produktdetaljesiden identificerer slangehovedspolen under brøndhovedets slangehovedsamling, leveret af Jiangsu Zhonglin Oil Equipment; kontaktmulighed tilgængelig. Se produkt →
Temperatur, sur service og materialeklasse
Materialeklasse og temperaturklasse er tekniske beslutninger, ikke papirarbejde. En brønd, der producerer 3 mol% H2S ved 120 °C, er en anden specifikation end en tørgasbrønd ved 60 °C, og hårdhedsgrænser, valg af elastomer og NACE-kompatibel metallurgi skal aftales, før kroppene bearbejdes. Hvis du ændrer dem senere, betyder det, at komponenten skæres om eller kasseres.
Trykkontrol over træet
Trykkontrollen stopper ikke ved juletræet. Overfladesikkerhedsventilen holdes åben af en hydraulisk eller pneumatisk forsyning og lukker, når denne forsyning går tabt, hvilket gør aktuatoren og betjeningspanelet til de reelle determinanter for lukketid. Drossel absorberer det tryktab, der ellers ville ødelægge nedstrøms rørledninger: en positiv drossel, hvor en fast begrænsning er acceptabel, en justerbar drossel, hvor flowet skal trimmes, når reservoirtrykket falder. Panelet binder brøndhovedtrykket til ventilen, og dets pilotindstillinger, responstid og manuel tilsidesættelse afgør, hvor hurtigt stakken lukker. Mekanikken i det link er dækket i denne note hvordan et kontrolpanel kommunikerer med en fjern sikkerhedsventil .
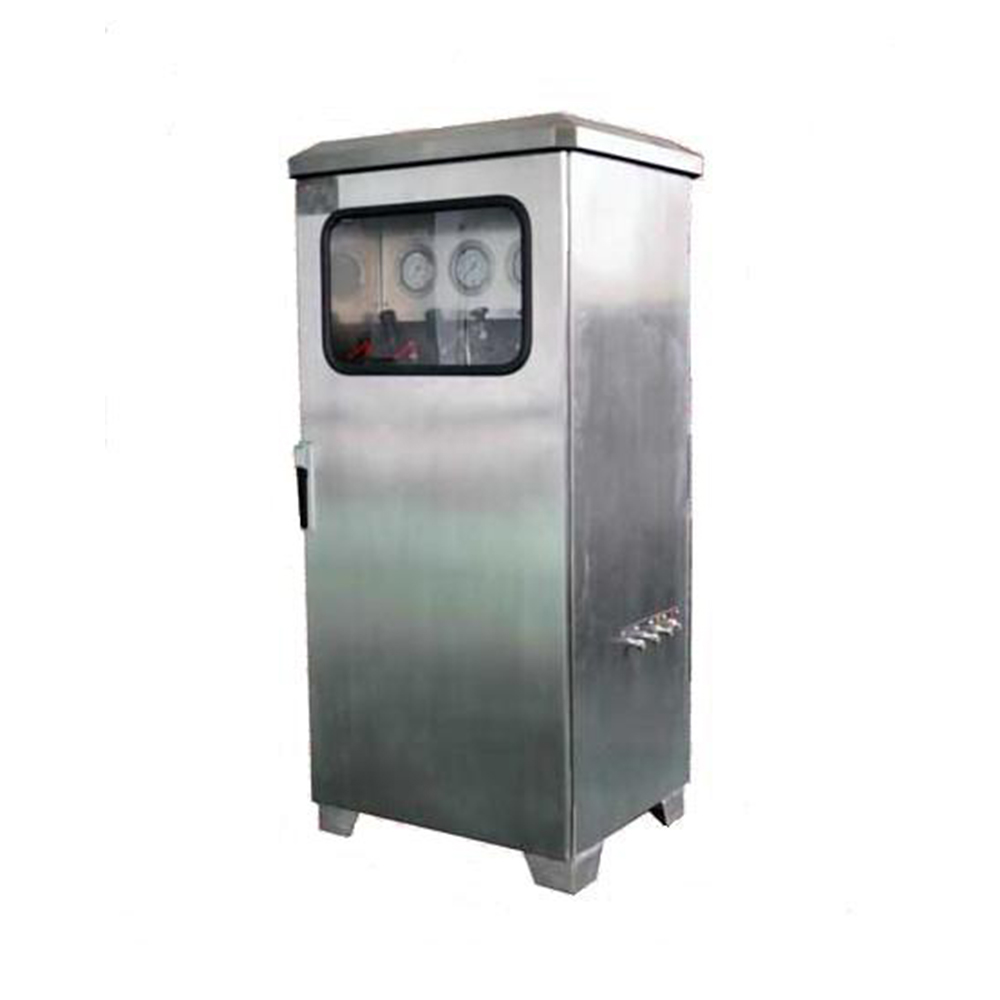 Brøndhoved nødstopkontrolpanel til sikkerhedsventiler Kontrolpanel til fjernnedlukning af brøndhovedets sikkerhedsventiler; API 6A, størrelser 1-13/16 til 7-1/16 tommer og 2.000 til 15.000 PSI-klassificeringer. Se produkt →
Specifikationstjekliste før du bestiller
De fleste brøndhovedtvister spores tilbage til detaljer, der aldrig blev skrevet ind i undersøgelsen. Bekræft alt det følgende, før indkøbsordren udsendes.
- Trykklassificering ved hver grænseflade, ikke kun ved topflangen.
- Hus og slangestørrelser, vægte og gevindtyper for hver bøjle.
- Temperaturklasse og materialeklasse for hver krop, tilpasset til producerede væsker.
- API 6A produktspecifikationsniveau (PSL) og ydeevnekrav (PR1 eller PR2).
- Udgangskonfiguration: nitter eller flange, størrelse, klassificering og ventilkompatibilitet.
- Test- og dokumentationskrav: skal- og sædetest, materialecertifikater, sporbarhed.
- Reservedele: tætningssæt, bøjlepakning, reparationssæt og det nødvendige værktøj til at skifte dem.
- Ledetid, emballering og løftepunkter, især for kappehoveder med stor boring.
Leverandørcertificering er det hurtigste screeningsfilter. An API 6A monogram og ISO-certificering viser, at producentens kvalitetssystem dækker design, fremstilling og test, men de erstatter ikke ovenstående specifikationsgennemgang, fordi en certificeret leverandør stadig kan bygge præcis det forkerte brøndhoved.
Installation, test og vedligeholdelse
Feltfejl på konventionelle brøndhoveder er normalt installations- eller vedligeholdelsesproblemer snarere end fabrikationsfejl. En ensartet rækkefølge forhindrer de fleste af dem.
- Tjek flangeflader, ringpakninger og tapper mod tegningen før make-up.
- Drej tappene i et kontrolleret krydsmønster til producentens tal, ikke til et rigmandskabs skøn.
- Tryktest trin for trin, hold testen og optag diagrammet.
- Bekræft, at bøjlen er landet, og at tætningen er aktiveret, før du borer den næste sko ud.
- Udskift elastomertætninger med det anbefalede interval med reparationssættet allerede på stedet.
- Kontroller kontrolpanelets indstillinger igen efter enhver workover, der ændrede brøndhovedtrykket.
Inspektionsintervaller kommer normalt fra operatørens brøndintegritetspolitik snarere end fra selve brøndhovedet, og ethvert interval er kun troværdigt, hvis tætningssættene og udvindingsværktøjerne er på stedet, når det forfalder.
Ofte stillede spørgsmål
Er et konventionelt brøndhoved stadig konkurrencedygtigt over for et kompakt brøndhoved?
Ja, på land og i arbejdstunge programmer. Det kompakte design vinder på offshore skabeloner og batchboringer, hvor dækplads og rigtid dominerer; den konventionelle stak vinder overalt, hvor en enkelt komponent skal udskiftes uden at trække hele samlingen.
Hvordan vælger jeg trykværdien for hver hylsterspole?
Tilpas det til det maksimale forventede overfladetryk for det næste hulsektion, og lad det aldrig falde under komponentens nedenstående klassificering. Bedømmelsestrin er normalt 2.000, 3.000, 5.000, 10.000 og 15.000 psi.
Skal jeg bruge en slip-type eller en dornhusophænger?
Brug slip-type, når foringsrøret skal skæres og landes, eller når driftstiden betyder mest; brug dorn-type, når tætningsintegritet og belastningskontrol er prioriteret. Begge passer til samme hylsterhoved eller spole, så valget kan tages pr. streng.
Hvilken dokumentation skal sendes med et brøndhoved?
Som minimum: materialecertifikater, API 6A monogram og sporbarhedsregistreringer, hydrostatiske og gastestdiagrammer, samlingstegninger, momenttabeller og en tætningssætliste med varenumre.
Konventionelle brøndhovedsystemer tjener deres plads ved at være kedelige på den rigtige måde. Hver barriere er synlig, individuelt klassificeret og individuelt udskiftelig, og samlingen kan ændre sig, efterhånden som brønden ændres. Angiv bedømmelsesgrænsefladen for interface, match bøjlerne til færdiggørelsen, og opbevar testkortene og reservepakningerne, hvor besætningen kan finde dem - det er det, der gør en stak flanger til et pålideligt brøndhoved.