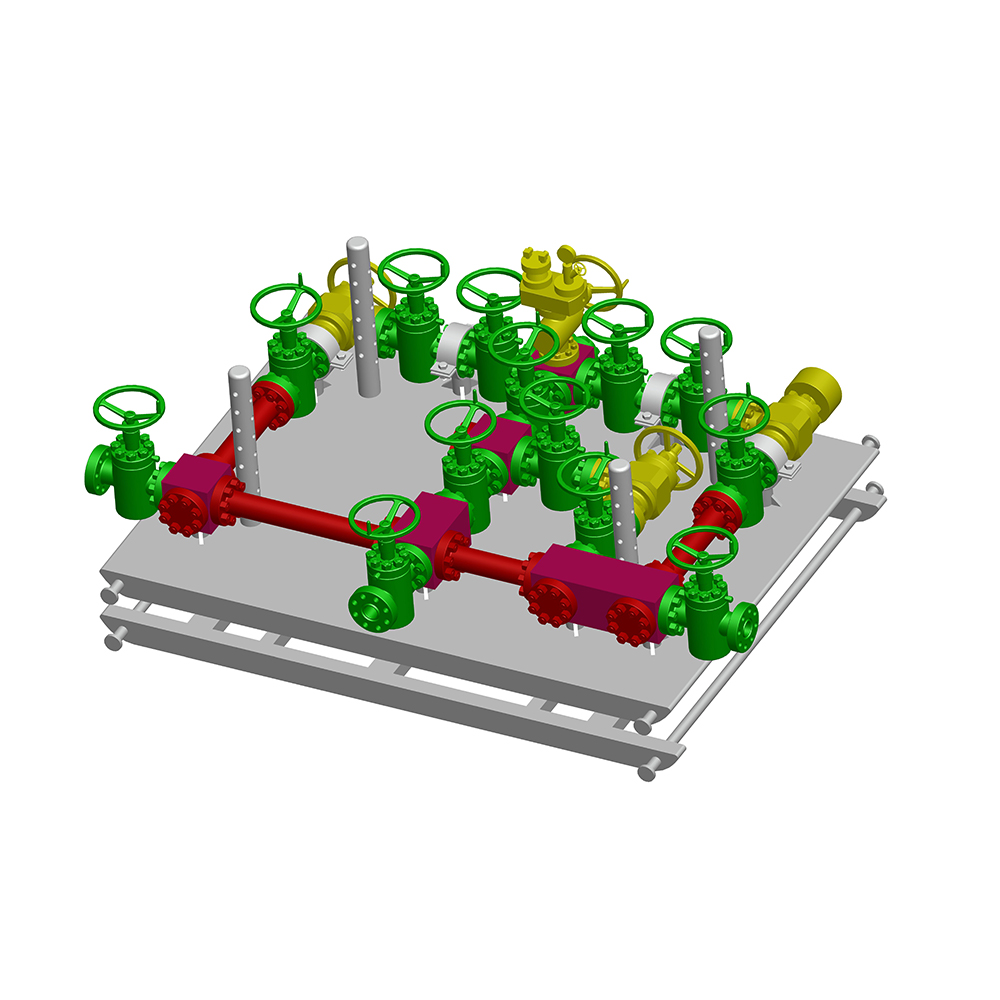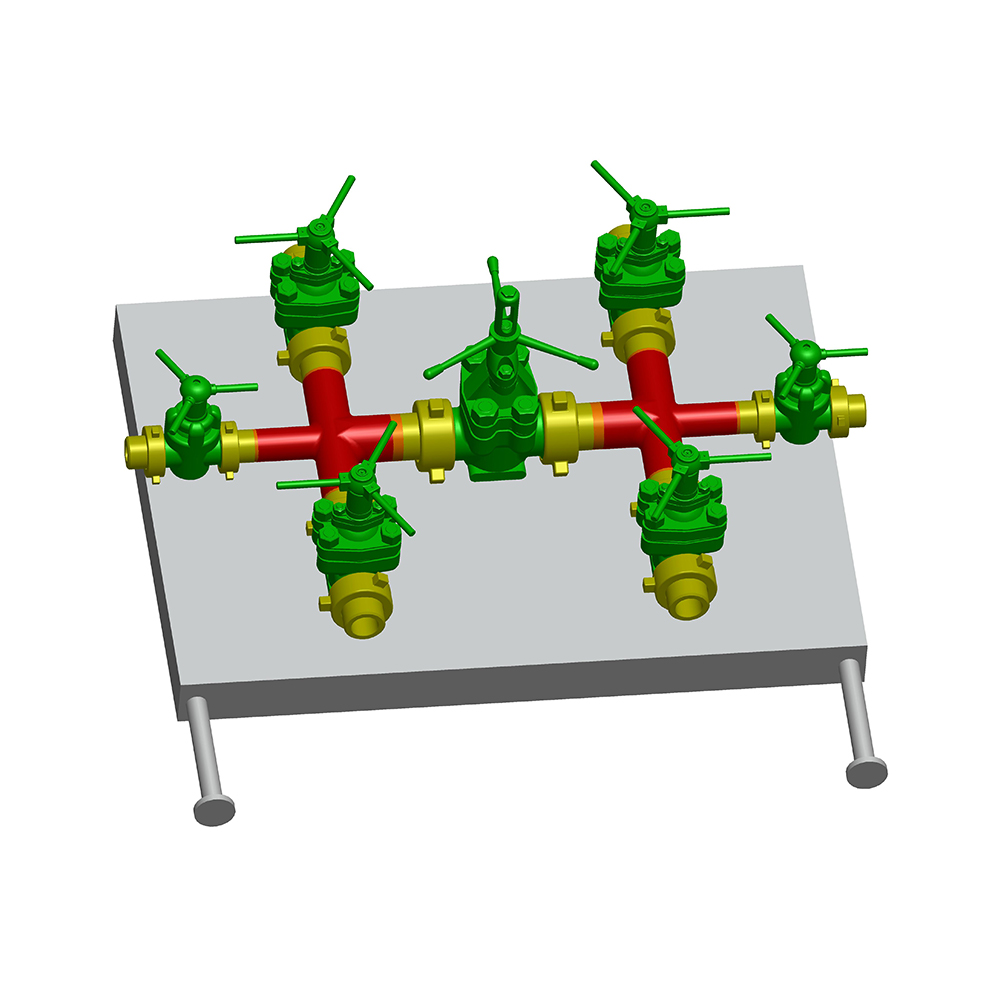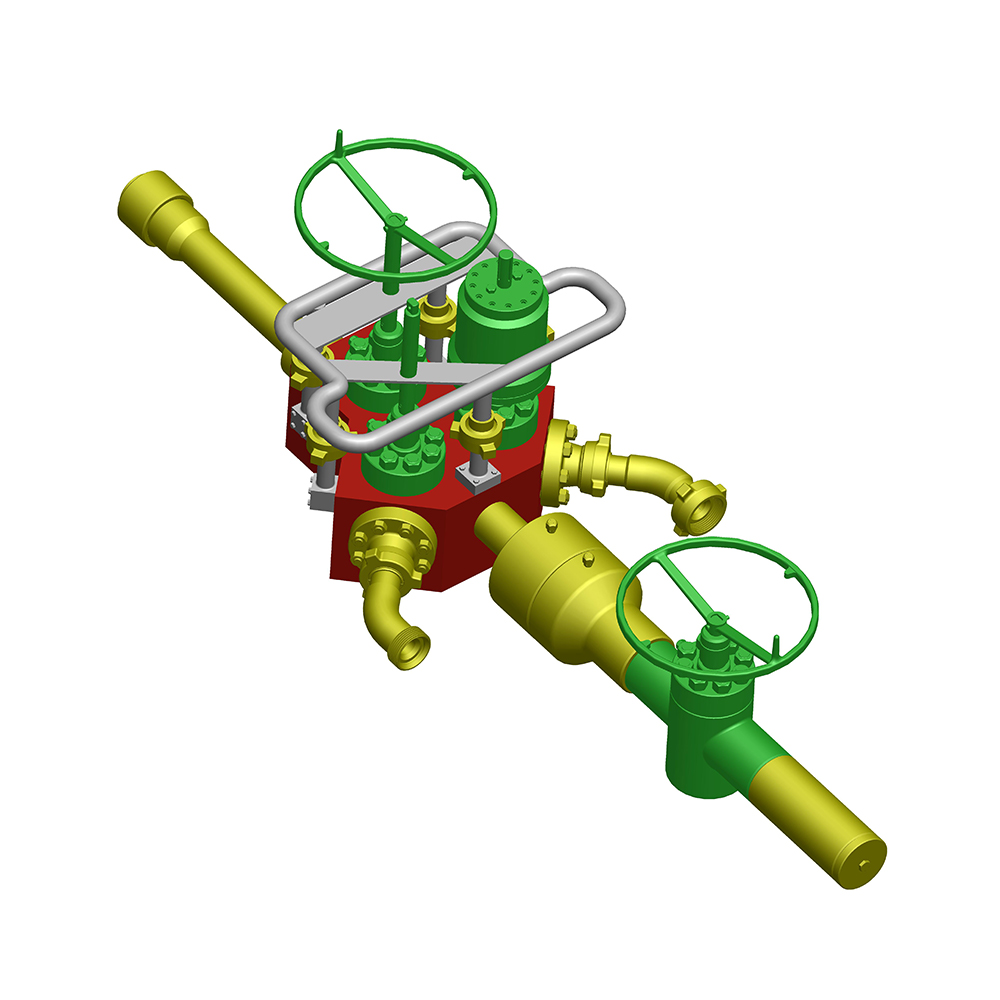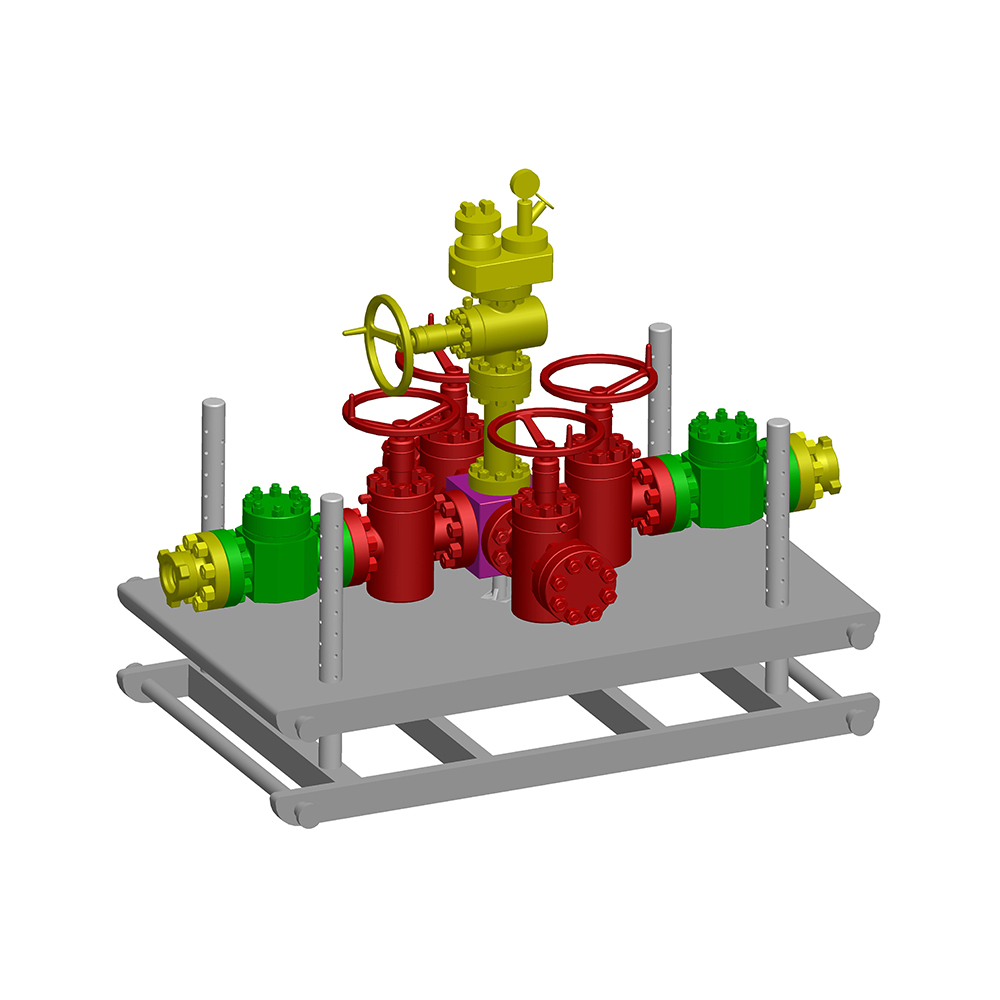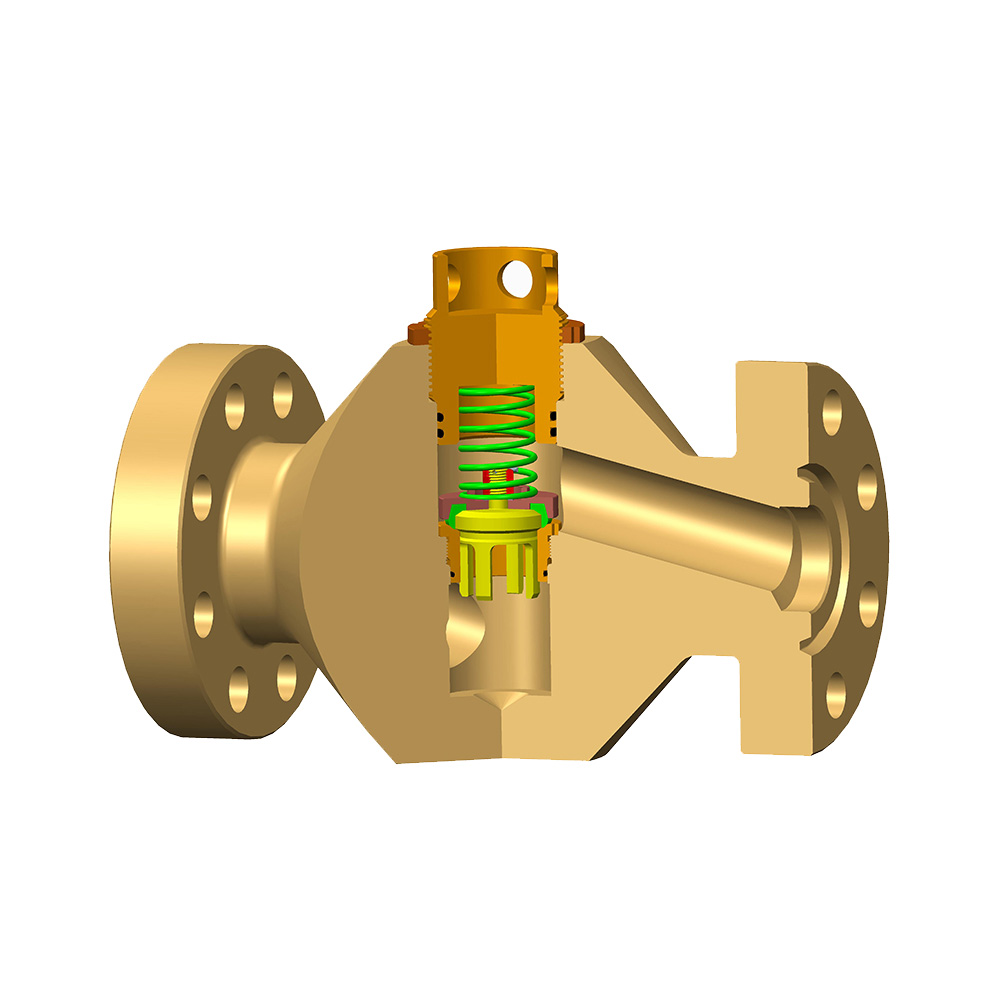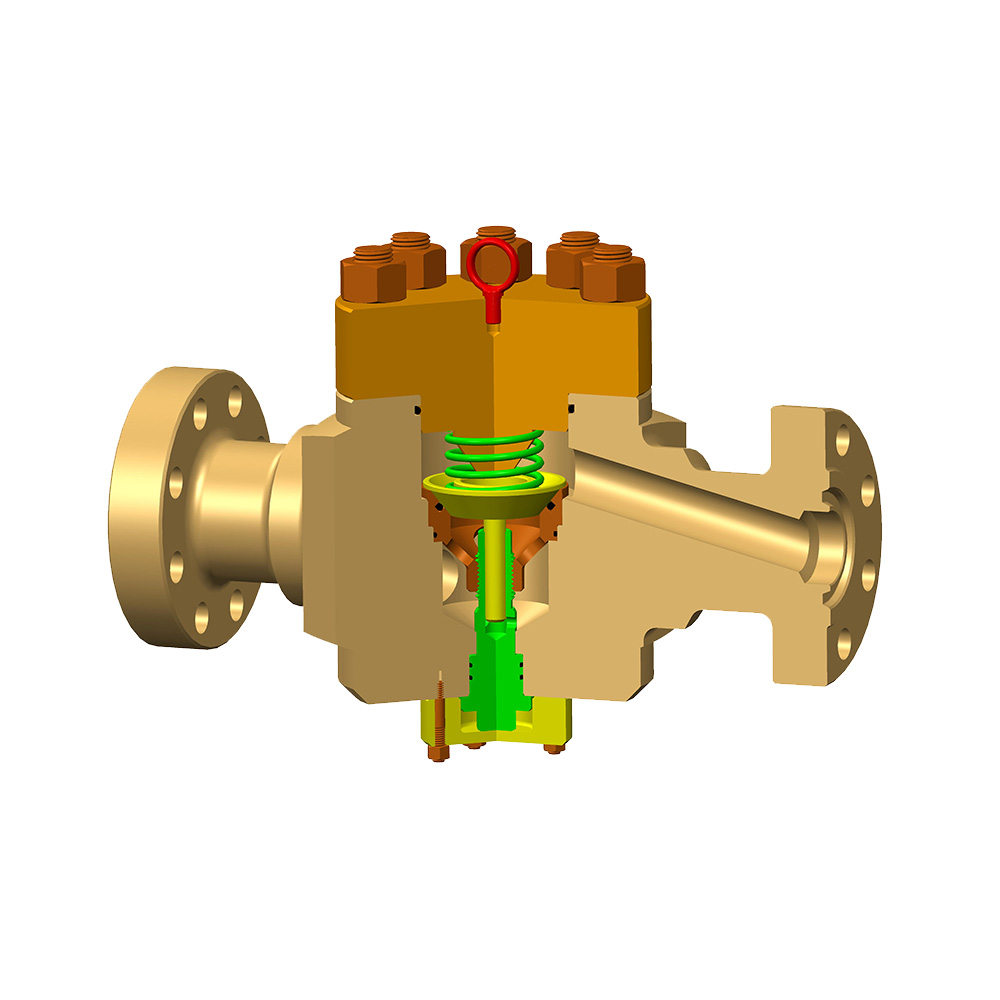
Et gasbrøndhoved er overfladetrykbarrieren, der binder hver foringsrørstreng i én forseglet stak, bærer foringsrøret og giver juletræet en flange at lande på. Den vælges før den første foringsrørssamling køres og ændres sjældent bagefter, så en forkert udløbsstørrelse eller et manglende krav om sur service kan følge en brønd i hele dens levetid.
Den praktiske test kommer ned til tre spørgsmål: kan enheden holde det maksimale forventede overfladetryk, kan den forsegle hver ring uafhængigt, og kan en BOP, et teststik eller et wireline-job køres på den uden adaptere, som ingen har på lager? Hvis noget svar er nej, er brøndhovedet underspecificeret, uanset hvor godt stålet er.
Det følgende dækker de opgaver, som et gasbrøndhoved udfører i drift, hvordan dets dele stables op, hvorfor gasafgift er sværere end olieafgift, hvordan man læser vurderingerne og de kontroller, der afgør, om et køb fungerer på rigstedet.
Hvad et gasbrøndhoved faktisk gør
Et gasbrøndhoved udfører fire job på samme tid, og hver af dem har en tendens til at fejle på sin egen måde.
- Affjedring. Rørbøjler overfører vægten af kappestrengen, ofte flere hundrede tons, ind i kappehovedet og derfra ind i lederen og kældergulvet.
- Ringringsforsegling. Hver foringsrørstreng er forseglet fra den næste, så trykket kan overvåges og udluftes pr. ring i stedet for at migrere op bag røret.
- Trykbegrænsning. Stakken, dens flanger, tappe og udløb udgør den primære overfladebarriere under boring, færdiggørelse og produktion.
- Interface. Skålens dimensioner og topflanger bestemmer hvilken BOP, hvilken rørophæng og hvilket træ der passer, hvilket gør brøndhovedet til en mekanisk grænseflade lige så meget som en trykbeholder.
Under boring er brøndhovedet den nederste halvdel af brøndkontrolstakken med BOP'en flanget ovenpå. Efter færdiggørelsen overtager træet strømningskontrollen, og brøndhovedet bliver det permanente fundament under det. Gasafgift ændrer ikke disse roller; det hæver tætningsstandarden, de skal opfylde.
Gasbrøndhovedkomponenter, fra bund til top
Et konventionelt gasbrøndhoved stables i en fast rækkefølge: foringsrørhoved, foringsrørophæng, foringsrørhovedspole, rørhovedspole, rørophæng og derefter træet, med ventiler og adaptere, der fylder hullerne imellem.
Husets hoved er bunden af samlingen. Den er svejset eller skruet på overfladebeklædningen, bærer den første bøjle og giver udløb til ringåbning og trykovervågning. Fordi det er sat i beton tidligt, er dets udløbstal og flangestørrelse den sværeste beslutning at vende senere.
 Foringsrørhoved til brøndhovedbasesamling Basisbrøndhovedkomponenten, der bærer den første foringsrørophæng og giver ringåbningsadgang og trykovervågningsudtag. Se produkt →
Hylsterophænget gør to ting på én gang: den griber og understøtter hylsterstrengen, og den forsegler ringen omkring den. Slip-type bøjler er hurtigere at lande og re-lande; dornophæng foretrækkes ofte, hvor tætningen skal være verificerbar og belastningen forudsigelig. Over dem tilføjer hylsterhovedspoler hængepunkter og ekstra udtag, efterhånden som flere strenge går ind.
Slangehovedspolen markerer overgangen fra boring til færdiggørelse, og slangeophænget inde i den ophænger slangen og forsegler produktionsringen. En modtryksventil skruet ind i bøjlen lader BOP'en komme af, mens brønden forbliver isoleret fra oven, hvilket er det tilbehørsmandskab bemærker mest, når det mangler.
| Komponent | Primært job | Hvad bestemmer pasformen |
|---|---|---|
| Beklædningshoved | Binder brøndhovedet til overfladehuset, bærer den første bøjle | Husets størrelse og vægt, svejse- eller gevindforbindelse, antal udtag og størrelse |
| Kabinet bøjle | Ophænger en hylsterstreng og forsegler dens ring | Slip- eller dorntype, huskvalitet, elastomer eller metaltætning |
| Beklædningshoved spool | Tilføjer ophængningskapacitet og yderligere ringåbninger | Hvor mange strenge er der tilbage, udløbsarrangement, samlet højde |
| Slangehovedspole | Overgange fra boring til færdiggørelse | Topflange, der skal matche både BOP og det senere træ |
| Rørophæng | Hænger rør og forsegler produktionsringen | Slangestørrelse og gevind, enkelt eller dobbeltstreng, ESP-afstand |
| Modtryksventil | Isolerer brønden ovenfra, mens BOP fjernes | Gevindprofil i bøjlen, arbejdstryk, udtagningsværktøj |
| Nitterkryds og adapter | Leder flow og tilpasser flange til gevindgrænseflader | Studmønster, flangetype, stabelhøjdetolerance |
Det hjælper at sammenligne hele sortimentet frem for enkeltdele, fordi brøndhovedsamlinger er kun så gode som grænsefladerne mellem dem. En afstandsspole, der er 30 mm kort, vil koste mere i rigtid end selve delen.
Hvorfor gasafgift er sværere på et brøndhoved end olieafgift
Gas er langt mindre tilgivende end olie, så et gasbrøndhoved bedømmes på tæthed først og trykklassificering dernæst.
Gas har lav viskositet og lav overfladespænding, så den vil passere gennem en lækagebane, som råolie ville tilstoppe med voks eller emulsion. En ridse på tværs af en tætningsboring, der holder væske, kan græde gas støt i årevis. Fordi gas også udvider sig kraftigt, når trykket falder, bliver en meget lille masselækage til et stort volumen ved overfladen, hvorfor gastæt frem for blot tryktæt er det rigtige specifikationssprog.
- Temperatur. Trykfald over en choker afkøler nedstrømssiden kraftigt, og det koldeste metal, ikke reservoirtemperaturen, styrer temperaturklassen. Kold skørhed og hærdede elastomerer starter begge der.
- Sur service. Selv et beskedent svovlbrinteindhold kan presse materialet til sur service, hvilket bringer hårdhedsgrænser, certificeret kemi og en anden materialeklasse.
- Cykling. Brønde, der lukkes ind og genstartes, indlæser og losser ofte tætninger gentagne gange; det er et andet krav end en brønd, der er produceret stabilt i et årti.
- Hydrater. Våd gas plus et koldt udløb kan danne hydrater i små ringventiler og instrumentledninger, hvilket er et designspørgsmål snarere end en betjeningsfejl.
Den praktiske konsekvens er, at gasbrøndhovedtætninger sædvanligvis er metal-til-metal eller understøttet af et metalelement, og elastomertætninger vælges med gassammensætningen i hånden i stedet for fra en generisk tabel.
Læsning af klassifikationerne: Tryk, temperatur, materiale og specifikationsniveau
Fire tal afgør de fleste gasbrøndhovedspecifikationer: nominelt arbejdstryk, temperaturklasse, materialeklasse og produktspecifikationsniveau.
Det nominelle arbejdstryk er loftet for samlingen, ikke for reservoiret. En 5.000 psi stak på en brønd, der kan bygge 8.000 psi lukketryk, har ingen margin overhovedet, og hydrostatisk variation over brøndens levetid gør sjældent dette hul mindre. For gasbrønde er 10.000 psi en almindelig arbejdsplatform, og 15.000 psi vises, hvor både tryk og temperaturer er høje.
| Parameter | Typiske muligheder | Hvad det ændrer på stedet |
|---|---|---|
| Arbejdspres | 2.000 til 20.000 psi i standardtrin | Vægtykkelse, flangetype, studsstørrelse, masse af hele stakken |
| Temperaturklasse | Fra moderat service til udvidede kulde- og højtemperaturklasser | Materiale sejhed, tætningssammensætning, acceptable testtemperaturer |
| Materiale klasse | Generel service gennem svære sur service klasser | Trimmateriale, hårdhedsgrænser, certificeringsbyrde |
| Specifikationsniveau | Niveau 1 til 4 | Mængden af ikke-destruktiv testning, sporbarhed og dokumentation |
| Ydelseskrav | Standard eller højere cykelklasse | Om tætningen er bevist gennem gentagne tryk- og temperaturcyklusser |
To samlinger kan se identiske ud og adskille sig med tusindvis af dollars rent specifikationsniveau. Denne forskel viser sig i møllecertifikater, sporbarhed af hver trykholdig del, og hvor mange emner der faktisk blev testet frem for visuelt.
Brøndhoved og juletræ: Hvor det ene slutter og det andet begynder
Brøndhovedet er det permanente fundament; juletræet er ventilstablen, der styrer flowet over det.
Brøndhovedet installeres efterhånden som brønden bores og forbliver på plads i hele feltets levetid. Træet er installeret ved færdiggørelsen og kan fjernes, udskiftes eller opgraderes under en workover. Træet bærer masterventiler, vingeventiler, choker og målere; brøndhovedet bærer foringsrør og rørbelastninger og ringformede tætninger. At forveksle de to fører til den klassiske indkøbsfejl at købe et træ med det rigtige tryk og den forkerte topflange.
Gasbrønde med to rørstrenge har brug for et træ med dobbelt boring, og bøjlen, spolen og træet skal bestilles som ét sæt i stedet for samlet fra tre kilder.
 X-mas-træ med dobbelt rør til produktion af gasbrønde Et dobbeltboret juletræ til gasbrønde med to rørstrenge, bygget til API Spec 6A med trykklassificeringer fra 2000 til 20000 PSI. Se produkt →
Installationen er der, hvor de fleste problemer starter
De fleste brøndhovedlækager spores tilbage til installationen snarere end til udstyret, og næsten alle af dem kommer fra en håndfuld gentagne årsager.
- Forsegl boringer efterladt med korn, maling eller en ridse fra kædetænger; tætningsflader fungerer i tusindedele af en tomme.
- Bøjler landede uden at kontrollere justeringen, så tætningen aktiveres ujævnt, og lasten sidder på den ene side.
- Knopper drejningsmoment af følelse i stedet for med kalibreret udstyr og en dokumenteret sekvens.
- Ingen individuel ringtrykstest før udboring af skoen, hvilket fjerner chancen for at reparere en lækage billigt.
- BOP stable-up højde ikke kontrolleret mod spolen, så den sidste flange vil ikke fylde.
Slangehovedspolen er det sted, hvor disse detaljer konvergerer, fordi den skal acceptere BOP'en under færdiggørelsen og træet bagefter ved den samme grænseflade.
 Slangehovedspole til færdiggørelse og trægrænseflade Slangehovedspolen, der accepterer BOP'en under færdiggørelsen og træet derefter, med varianter til ESP- og dobbeltrørsopsætninger. Se produkt →
En testprop, der løber i slangeophænget, plus en slidbøsning, der holdes på plads, mens værktøj er i hullet, forhindrer de to mest almindelige former for skader på en ny installation.
Specificering og køb af et gasbrøndhoved: En praktisk tjekliste
Køb fra brøndplanen udad, ikke fra et katalog indad, og afgør grænsefladerne før prisen.
- Trykkuvert. Maksimalt forventet overfladetryk plus en angivet margin, ikke det aktuelle reservoirtryk.
- Temperaturkonvolut. Beholdertemperatur for den øvre ende, chokerafkøling og omgivende forhold for den nederste ende.
- Forbindelser. Husstørrelser og -vægte, svejsning eller gevindbase, udløbsstørrelser og matcher til BOP og træflangerne.
- Materiale og sur service. Først gassammensætning, derefter materialeklasse, hårdhedsgrænser og eventuelle krav til certificeret kemi.
- Segl filosofi. Metal-til-metal primær forsegling med elastomer backup er det sædvanlige valg til gas; spørge, hvordan seglet var kvalificeret.
- Dokumentation. Materialecertifikater, sporbarhed af trykholdige dele, og om monogrammet er påført under licens.
- Værktøj og reservedele. Modtryksventiler, afhentningsværktøjer, testpropper, slidbøsninger og tætningssæt skal citeres sammen med stakken, ikke efter at den er landet.
- Service og leveringstid. Hvem deltager i den første make-up, og hvor hurtigt en ekstra bøjle kan nå et fjerntliggende sted.
Vedligeholdelse og overvågning
Et gasbrøndhoved behøver lidt opmærksomhed, men det, det har brug for, er specifikt og planlagt snarere end reaktivt.
Annulustryk bør registreres rutinemæssigt, da en langsom stigning på en ydre ring ofte er det første synlige tegn på et tætningsproblem. Ventilfunktionstest og smøring følger producentens interval, og flangebolte fortjener en momentkontrol efter den første termiske cyklus og periodisk derefter. Hvor brønde er fjerntliggende eller ubemandede, brøndhovedovervågning i realtid forvandler disse manuelle runder til en trendlinje, der slår en alarm længe før en trykstigning bliver en fare.
Ofte stillede spørgsmål
Hvad er forskellen mellem et brøndhoved og et foringsrørhoved?
Foringsrørhovedet er den nederste sektion af brøndhovedet, forbundet med overfladeforingsrøret og bærer det første ophæng. Brøndhovedet er den komplette samling, fra dette foringshoved op gennem spolerne og bøjlerne til den øverste flange, hvor træet lander.
Hvilken trykklassificering skal et gasbrøndhoved have?
Match vurderingen til det maksimale forventede overfladetryk med en dokumenteret margin. Gasbrønde bruger almindeligvis 10.000 psi udstyr, der flytter til 15.000 psi, hvor både tryk og temperatur er høje, og kun en lavere rating, hvor lukketrykket er reelt begrænset.
Kan et gasbrøndhoved repareres uden at dræbe brønden?
Noget arbejde kan udføres live, såsom at skifte en ventil på et vingeudløb eller at installere en modtryksventil for at isolere brønden ovenfra. Alt, der involverer en bøjleforsegling eller en foringsring, kræver normalt, at brønden dræbes eller isoleres først.
Hvorfor foretrækkes en metal-til-metal tætning til gasservice?
Fordi gas passerer elastomere ufuldkommenheder, som væsker ikke gør, og fordi metaltætninger holder bedre under termisk cykling og lang levetid. Elastomertætninger har stadig en rolle, men normalt som en sekundær barriere frem for den primære.
Hvor ofte skal brøndhovedventiler testes?
Testintervaller følger lokale regler og operatørpolitik snarere end en enkelt global regel. Den praktiske regel er, at intervallet skal være kort nok til at fange en utæt masterventil, før den bliver den eneste barriere.
Et gasbrøndhoved er en simpelt udseende stabel af stål med en usædvanlig lang hukommelse. Enhver beslutning, der træffes på specifikationsstadiet, fra udløbsstørrelse til tætningstype til specifikationsniveau, er stadig synlig ved brønden ti eller tyve år senere, og normalt på det mindst passende tidspunkt. At få interfaces, forseglingsfilosofien og dokumentationen lige i starten er langt billigere end at rette dem under en workover.